


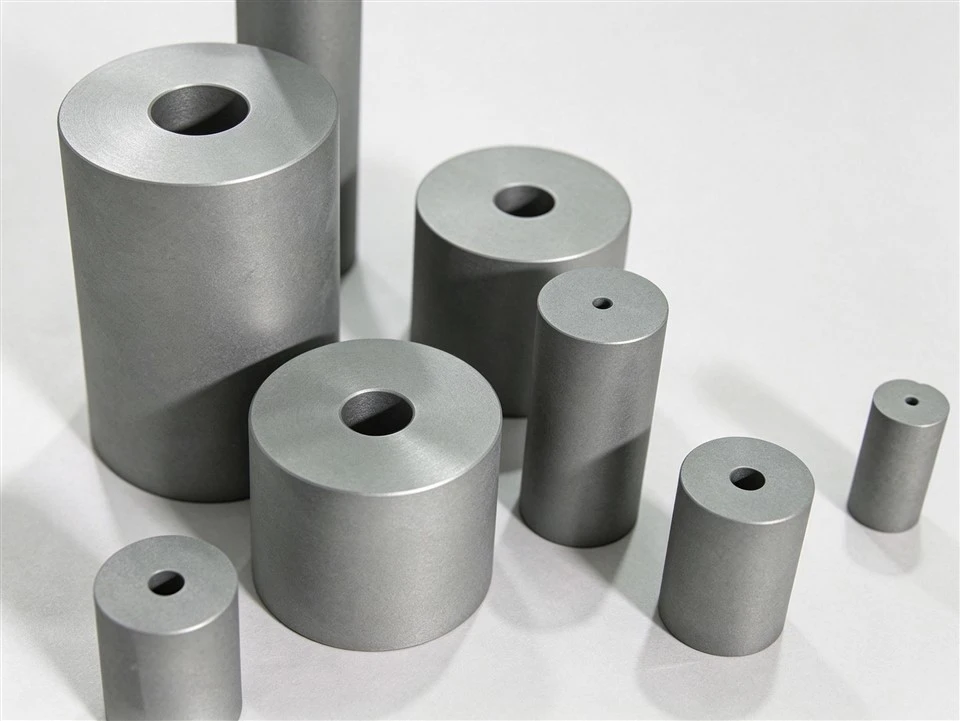
Helstu byggingar- og málmvinnslukostir
Mikil-áhrif karbít fylki
Gróft-til-meðalkornið wolframkarbíð bundið með 15–25% kóbalti gleypir hringlaga höggálag allt að 4.800 MPa án skelfilegra brota við mikið vírbrot.
For-Hlífðarvörn fyrir streitu stál
H13/Cr12MoV ytri hlífar sem beitt er með nákvæmri hitatruflunar skreppa-festingum beita stöðugu geislamyndaþjöppunarálagi á karbíðhnífinn, sem kemur í veg fyrir að hringspenna-spenna sprungi við mikinn kuldamótunarþrýsting.
Lítið-innra holrými með núningi
Demants-slípuð vinnslusvæði (Ra minna en eða jafnt og 0,05 µm) lágmarka núningshitun, koma í veg fyrir að vír málmur taki sig upp og kemur í veg fyrir ótímabæra skurð á veggnum.
Stöðug axialstilling
Sammiðja innan 0,003 mm tryggir samhverfa aflögun efnis, nákvæma rúmfræði höfuðsins, núll skaftsfærslu og lágmarks flassmyndun í háhraða köldum hausum.
|
Parameter |
Forskrift |
Framleiðslustaðall |
|
Carbide innskotsflokkur |
YG15 / YG20 / YG20C / YG25 |
ISO K30–K40 / GB/T 18376.1 |
|
Innihald kóbaltbindiefnis |
15% – 25% wt% |
Stýrð fasa segulmettun |
|
hörku (HRA) |
82,0 – 87,5 HRA |
ASTM B294 |
|
Þverrofstyrkur (TRS) |
2.800 – 3.800 N/mm² |
ISO 3327 / ASTM B406 |
|
Þrýstistyrkur |
4.000 – 4.800 MPa |
ASTM E9 |
|
Kornastærðardreifing |
1,2 – 3,5 µm (miðlungs-gróft) |
Málmfræðileg ætið korngreining |
|
Concentricity & Runout |
Minna en eða jafnt og 0,003 mm |
ISO 230-1 / Laser interferometry |
|
Ytra stálhlíf |
Cr12MoV / H13 (1,2344) / 40Cr |
Slökkt og mildaður (58–62 HRC) |
|
Samsetningarfor-álagsstilling |
Hitasamdráttur-mátun (1,8–2,5‰ truflun) |
Stýrður útreikningur á streitutruflunum |
|
Grófleiki innra hola |
Ra 0,05 – Ra 0,1 µm |
Spegilslípun með demantslími |
Kjarnaviðmiðunarsvið umsókna
Há-smíði festinga
Kaldar hausar 8.8, 10.9 og 12.9 sexkantsboltar, innstunguskrúfur, vagnboltar og sjálf-skrúfur.
Vélbúnaður fyrir bíla og flugrými
Fjöldaframleiðsla á mikilvægum vélarhnöppum, hjólboltum, kúluliðapinnum og traustum burðarhnoðum.
Sérþættir í uppnámi
Multi-köld mótun rafsnertihnoða, þrepaða pinna, pípulaga hnoða og sérsniðinn ósamhverfan málmbúnað.
Gæðaeftirlit og prófunarbókun
Ultrasonic Flaw Detection (UT):100% rúmmálsskönnun á hráum karbíteyðum til að greina innri ör-hol, grop og kóbaltsamsöfnun.
Þvingunar- og segulmettunarpróf:Ó-eyðandi sannprófun á karbíðkornastærð og bindiefnisfasa dreifingu til að koma í veg fyrir ótímabært slit eða stökkt.
CMM & Laser Bore Profiling:3D hnit og leysirskönnun á innri hornhornum, flakageisla, landlengd og sammiðju.
ISO 9001:2015 Rekjanleiki:Hópa-efnisvottun sem tengir hrádufthitanúmer við fullbúin raðnúmer.
Algengar spurningar
Sp.: Hvernig hafa kóbaltinnihald og karbíðkornastærð áhrif á frammistöðu hausamótanna?
Svar: Kóbaltinnihald ákvarðar hlutfallið hörku-til-hörku. Hærra kóbaltmagn (15%–25%) eykur höggseigju og beygjustyrk (TRS allt að 3.800 N/mm²) og kemur í veg fyrir að deyja brotni undir miklu höggálagi. Meðal-til-grófar kornastærðir (1,2–3,5 µm) auka enn frekar viðnám gegn ör-sprungum í kulda, en fínkorn henta léttari,-miklum sliti.
Sp.: Hvers vegna er varmasamdráttur-skylda fyrir samsetningu karbíthausa?
A: Volframkarbíð sýnir mjög mikinn þjöppunarstyrk en tiltölulega lágan togstyrk. Við kaldsmíði skapar innri þrýstingur mikla útálagsspennu. Þrýsting eða varmasamdráttur-sem festir karbíðinnskotið í hertu stálhlíf (H13/Cr12MoV) með 1,8‰–2,5‰ truflunarpassingu beitir samfelldri ytri geislaþjöppun, vinnur á móti innri togkrafti og kemur í veg fyrir lengdarbrot.
Sp.: Hvernig bætir fæging innra hola (Ra minna en eða jafnt og 0,05 µm) framleiðslugæði festinga?
A: Hár smíðaþrýstingur þvingar vírefni í beina snertingu við deygjuvegginn. Demantur-slípaður spegilfrágangur lækkar núningsstuðulinn verulega, kemur í veg fyrir að slípast (efnisflutningur) og yfirborðsskorun. Þetta dregur úr kraftinum sem þarf til að kasta út hluta, kemur í veg fyrir galla í haus/skafti á festingum og lengir heildarlíftíma deyja.
maq per Qat: karbíð fyrirsögn deyr, Kína karbít fyrirsögn deyr framleiðendur, birgja, verksmiðju


