


Innkaupalýsing
|
Parameter |
Nauðsynleg gögn |
|
Vír efni |
Kopar / Ál / Stál / Annað |
|
Komandi form |
Round / Núverandi snið |
|
Stærð aðkomandi |
Þvermál eða B × T |
|
Lokið prófíl |
Ferningur / Ferhyrndur / Flatur / Sérsniðin |
|
Lokið mál |
Breidd × Þykkt |
|
Hornradíus |
Áskilið gildi |
|
Profile Tolerance |
± gildi |
|
Lækkun á hvern passa |
Svæðisskerðing |
|
Teikningarhraði |
Raunverulegur vélarhraði |
|
Smurning |
Blautt / Þurrt |
|
PCD einkunn |
Kornastærð / auða gerð ef tilgreint er |
|
Handhafi |
Ytri stærðir |
|
Vél |
Teiknivélargerð |
|
Framleiðslukröfur |
Metrar á teygju / lotumagn |
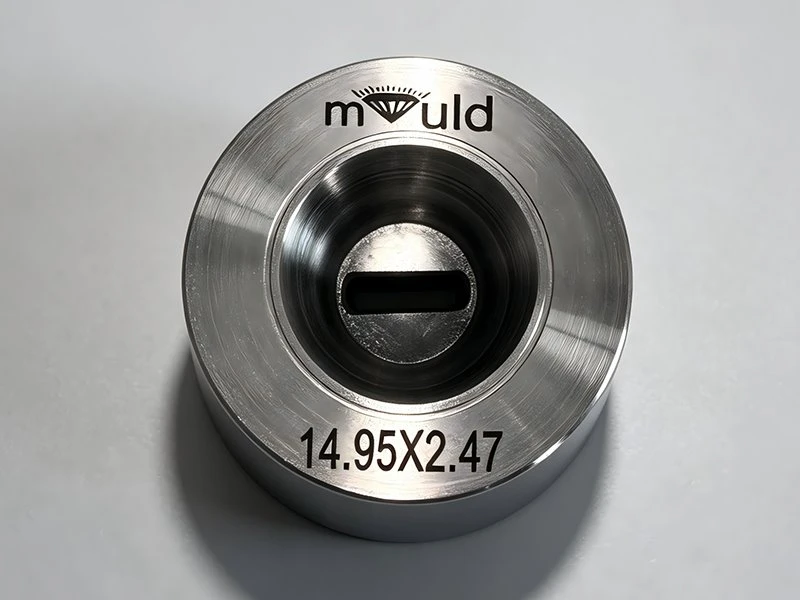
Hringlaga teiknimatur framleiðir hringlaga vír. Þegar nauðsynleg vara er með ferhyrnt, ferhyrnt, þríhyrnt, sexhyrnt eða annað snið þarf teikniferlið mótað mót með samsvarandi innra sniði.
Teningurinn framkvæmir því tvær aðgerðir samtímis:
Minnkar-þversniðsflatarmál komandi vírs
Umbreytir vírnum í nauðsynlega-þversniðs rúmfræði
Til dæmis:
Kringlótt koparvír → Millistig minnkun → PCD lagaður deyja → Rétthyrnd koparvír → Endanleg stærð
Þessi nálgun er notuð þegar endanlegri rúmfræði leiðarans verður að stjórna beint meðan á teikningu stendur frekar en að vinna eða móta vírinn vélrænt eftir teikningu.
PCD vinnuþáttur
Vinnuinnskotið er framleitt úr fjölkristalluðum demanti, sem samanstendur af handahófskenndum demantaögnum sem eru sameinaðar í fjölkristallaða uppbyggingu. Commercial PCD teiknimyndir eru fáanlegar með mismunandi demantakornastærðum; birtar forskriftir innihalda um það bil 1, 3, 5, 10–12, 25 og 50 μm flokka, þar sem kornaval hefur áhrif á jafnvægið milli yfirborðsáferðar og slithegðun.
Hægt er að útvega PCD-eininguna sem sjálf-studd auð eða karbít-studd uppsetningu, allt eftir mótahönnun og umsóknarkröfum.
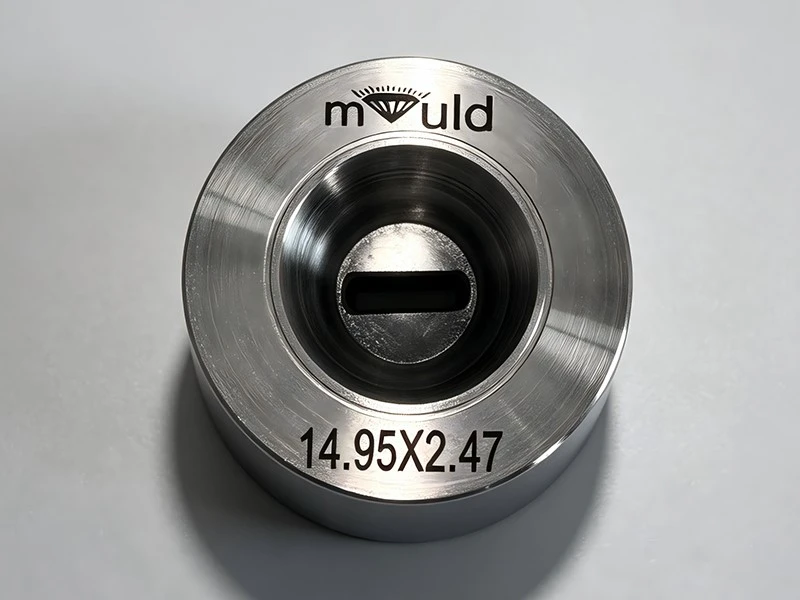
Fyrir mótað mót er PCD vinnuhlutinn nákvæmni-vélaður til að endurskapa nauðsynlega sniðið frekar en einfalt hringlaga gat.
Lagaður deyja rúmfræði
Mikilvæg rúmfræði inniheldur:
Aðgangssnið
Aðflugs-/minnkunarsvæði
Prófílskipti
Legur eða stærðarhluti
Hætta rúmfræði
Hornradíus eða brún rúmfræði
Legan er sérstaklega mikilvæg vegna þess að hún ákvarðar endanlega-þversniðsstærð. Fyrir lagaður vír, víddarstýring felur í sér meira en heildarbreidd og hæð; verkfræðingar gætu einnig þurft að stjórna hornradíus, skávídd, flatleika og samhverfu sniðs.
Tiltæk snið geta verið ferhyrnd, rétthyrnd, flöt, þríhyrnd, sexhyrnd, sporöskjulaga, hálfhringlaga, rhombus og vagn-vírsnið. Sérsniðin snið eru einnig möguleg samkvæmt endanlegri vírteikningu.
Málsvið og umburðarlyndi
Stærðin sem hægt er að ná fer eftir PCD-eyðuinni, rúmfræði sniðsins, framleiðsluferli og nauðsynlegu umburðarlyndi. Útgefnar forskriftir um-deygjur sýna PCD prófíldeyjur frá um það bil 0,1 mm fyrir sumar rúmfræði, en aðrir birgjar skrá sérstakar lágmarksstærðir eftir sniðinu.
Ein útgefin forskrift fyrir mótaða demantsteygjur sýnir dæmi eins og:
Ferningsgat: 0,18 × 0,18 mm
Flat ferningssnið: 0,08 × 0,20 mm
Hálfhringlaga snið: 0,20 × 0,40 mm
Þríhyrningslaga snið: 0,25 × 0,25 mm
Sniðþol: um það bil ±0,001 mm fyrir tilgreindar stillingar
Líta skal á þessi gildi sem viðmiðunarframleiðslugetu frekar en alhliða takmörk, vegna þess að vikmörk sem hægt er að ná er háð stærð sniðsins, rúmfræði hornsins, PCD einkunn og skoðunaraðferð.
Dæmigert vírefni
Hægt er að nota PCD-lagaðar vírteikninga fyrir ýmsa ó-járnvíra og valda járnvíra, allt eftir PCD-flokki og teikniskilyrðum. Algeng efni eru:
Kopar
Ál
Ryðfrítt stál
Volfram
Mólýbden
Góður-málmvír
Sérstök málmblöndur
PCD teiknimyndir eru einnig notaðar til notkunar sem felur í sér húðað stál og önnur sérhæfð vírefni.
Dæmigerð notkun: Flatur og rétthyrndur koparvír
Eitt mikilvægt forrit er rétthyrndur eða flatur koparvír sem notaður er í rafbúnað.
Dæmigert ferli getur verið:
Koparstöng → Gróf teikning → Milliteikning → Sniðmótun → PCD-laga deyja → Endanleg stærð → Málskoðun → Taka-upp
Mótamótið er komið fyrir á viðeigandi stigi eftir að hringvírinn hefur verið minnkaður í þvermál sem hentar fyrir umbreytingu sniðs.
Lokavírinn er síðan athugaður með tilliti til breiddar, þykkt, hornradíus, samhverfu sniðs, yfirborðsástands og þversniðsflatarmáls.
Teikningarhraði og hitaskilyrði
Við samfellda teikningu verður PCD sniðið fyrir víra-snertiþrýstingi, núningi, togspennu og hita sem myndast við aflögun og renna.
Fyrir staðlaðar PCD eyður gefur ein útgefin forskrift ráðlagðan hámarkshitastig upp á 650 gráður, en hitastöðug PCD eyður eru tilgreindar allt að 850 gráður. Þetta eru efnis-sértæk mörk, ekki ráðlagt framleiðsluhitastig; Raunverulegt teiknihitastig ætti venjulega að vera stjórnað vel undir hámarksnotkunarmörkum efnisins.
Teikningarhraða, framboð smurefnis og ástand víryfirborðs þarf því að stjórna saman. Of mikill núningur getur flýtt fyrir sliti og breytt stærð sniðsins.
Smurning
Hægt er að samþætta PCD mótaða móta í bæði blauta og þurra vír-teikningarferla, allt eftir efni vírsins og uppsetningu vélarinnar.
Smurolían sinnir nokkrum aðgerðum:
Dregur úr vír-núningi
Stjórnar núningshita
Fjarlægir agnir af vinnusvæðinu
Dregur úr hættu á rispum á yfirborði
Fyrir fínlaga snið er mengun sérstaklega mikilvæg vegna þess að agnir sem eru föst á milli vírsins og sniðyfirborðsins geta skapað staðbundnar rispur eða breytt rúmfræði hornsins.
Kerfissamþætting
PCD lagaður vírteikningur er venjulega settur upp í teygjukassa eða mótaðan -deygjuhaldara í teiknivélinni.
Dæmigert ferli er:
Vírleiðbeiningar → Smurning → Hringteikning → Sniðmækkun → PCD mótað skurður → Kæling/smurning → Málskoðun → Taka upp-
Miðlínan verður að passa við vírslóðina sem kom inn. Röng röðun getur skapað ójafna snertingu í kringum sniðið og flýtt fyrir sliti á annarri hliðinni eða einu horni.
Fyrir sjálfvirka framleiðslu er hægt að setja víddarskoðun niðurstreymis með því að nota leysiþvermál/prófílmælingu eða annan -snertilausan mælibúnað, allt eftir rúmfræði vírsins.
Algengar spurningar
Sp.: Hvað veldur því að stærð lagaður vír breytist smám saman?
A: Stigvaxandi slit á prófílnum er ein möguleg orsök. Slit á legunni getur aukið breidd eða þykkt, en staðbundið slit getur breytt hornradíusnum eða framleitt ósamhverft snið. Einnig ætti að athuga vírbreytingar sem koma inn, óhófleg minnkun, léleg smurning og misskipting deyja áður en skipt er um mótið.
Sp.: Hvernig skoða ég slitinn PCD-myndaðan teikningu?
A: Skoðun ætti að innihalda sniðopnun, breidd, þykkt, hornrúmfræði, yfirborðsástand og samhverfu vinnusvæðisins. Til að sannprófa framleiðslu, berðu þessar mælingar saman við mál fullunna vírsins og fjölda metra sem framleiddir eru af teningnum.
Sp.: Hvað veldur hornsliti í PCD-lagaður vírteiknimynd?
A: Hornslit getur stafað af ójöfnum snertiþrýstingi, of mikilli staðbundinni minnkun, rangstöðu víra, slípiefnismengun eða óviðeigandi smurningu. Vegna þess að horn hafa bein áhrif á endanlegt snið getur jafnvel staðbundið slit breytt rúmfræði fullunnar vír á meðan heildarmálin eru innan vikmarka.
Sp.: Hvaða teikniskilyrði ætti að hafa í huga þegar þú velur PCD mótaða deyja?
A: Lykilskilyrðin eru meðal annars vírefni, aðkomandi þversnið, minnkun í hverri umferð, dráttarhraða, smurefnisgerð og hitastig, dráttarspennu og vélarstillingu. Þessar breytur ákvarða snertiálag og núningsskilyrði sem virka á PCD sniðið.
Sp .: Er hægt að nota sama PCD mótaðan fyrir mismunandi vírstærðir?
A: Venjulega ætti deyja að vera hannaður fyrir tiltekið komandi og fullbúið snið. Breyting á komandi stærð eða minnkun getur breytt snertiskilyrðum og dráttarálagi. Ef framleiðsluforskriftin breytist verulega, ætti að endurskoða rúmfræði deyja frekar en að gera ráð fyrir að núverandi deyja sé skiptanleg.
maq per Qat: pcd lagaður vír teiknibúnaður, Kína pcd lagaður vír teiknibúnaður framleiðendur, birgjar, verksmiðju


